


Film perekat lelehan panas ditentukan dengan mengunci lima variabel secara tertulis: kimia polimer, ketebalan dan gramatur dengan toleransi, jendela leleh dan aktivasi, kekuatan ikatan dengan metode pengujiannya, dan format gulungan termasuk liner dan pengemasan. Setiap baris lain pada lembar data, mulai dari diameter inti hingga umur simpan, ada untuk melindungi kelima angka tersebut.
Film perekat lelehan panas adalah lembaran termoplastik bebas pelarut, biasanya setebal 20 hingga 150 µm, kering saat disentuh pada suhu kamar dan hanya diaktifkan dengan panas dan tekanan. Tidak ada yang harus menguap dan tidak ada yang harus disembuhkan, sehingga ikatannya terbentuk dalam hitungan detik. Kecepatan itulah yang menyebabkan lini OEM lebih memilih film daripada perekat cair, dan juga mengapa spesifikasi yang longgar gagal secara diam-diam daripada keras.
Sebagian besar masalah yang kami lihat pada proyek OEM adalah kegagalan spesifikasi, bukan kegagalan material: gambar yang bertuliskan "film 50 µm" tanpa gramatur, kisaran pelunakan yang disebutkan tanpa metode pengujian, atau nilai pengelupasan yang diukur pada substrat yang tidak pernah diikat oleh pelanggan.
Lima Angka Yang Membawa Spesifikasi Keseluruhan
Lima angka melakukan sekitar delapan puluh persen pekerjaan: kimia, tata bahasa, jendela leleh, jendela aktivasi, dan kekuatan ikatan dengan metode bernama. Lakukan dengan benar dan sisanya detail; salah dan tidak ada detail yang bisa menyelamatkan proyek.
- Kimia. EVA, PA, PES atau TPU. Keputusan yang satu ini memperbaiki daya rekat, ketahanan suhu, ketahanan pencucian, dan biaya, dan hal ini tidak dapat diperbaiki di kemudian hari dengan mengubah ketebalan.
- tata bahasa. Dinyatakan dalam g/m² dengan toleransi, tidak hanya dalam mikrometer. Dua film dengan ketebalan yang sama dapat menghasilkan massa perekat yang berbeda pada garis ikatan.
- Jendela meleleh. Kisaran aliran polimer, biasanya dinyatakan sebagai kisaran puncak DSC dan bukan titik leleh tunggal.
- Jendela aktivasi. Temperatur, tekanan, dan waktu tunggu yang dibutuhkan mesin press Anda, yang harus sesuai dengan mesin yang Anda miliki.
- Kekuatan ikatan. Nomor, substrat, dan metode. "Adhesi yang baik" bukanlah kriteria penerimaan.
Cocokkan Polimer dengan Substrat dan Suhu Garis
Pemilihan polimer ditentukan oleh tiga kendala, dengan urutan sebagai berikut: toleransi panas substrat, daya rekat bahan kimia pada substrat, dan kondisi bagian akhir harus bertahan, seperti pencucian, panas, migrasi bahan pemlastis, dan kelembapan. Harga datang terakhir.
| Kimia | Rentang aktivasi tipikal | Substrat OEM umum | Hati-hati |
|---|---|---|---|
| EVA | 70–95 °C | Kertas, busa, film, bukan tenunan, ikatan tekstil suhu rendah | Ketahanan panas dan bahan kimia yang terbatas; tidak cocok untuk pencucian panas atau servis otomotif |
| PA (poliamida) | 110–140 °C | Tekstil, kulit, sisipan logam, trim otomotif, komponen sepatu | Membutuhkan mesin press yang lebih panas; sensitif terhadap kelembaban dalam penyimpanan |
| PES (kopoliester) | 110–150 °C | Laminasi tekstil, alas kaki, interior otomotif, media filtrasi | Hidrolisis bila disimpan hangat dan lembab; jaga agar gulungan tetap tertutup rapat |
| TPU | 90–130 °C | Kain regang, membran, bagian atas sepatu, kotak telepon, komposit elastis | Biaya lebih tinggi; taktik dapat mempersulit pelepasan liner |
Ketahanan suhu biasanya menentukan kasus ini. Bagian trim yang mencapai suhu 80 °C di dalam kendaraan yang diparkir tidak dapat menggunakan film EVA bersuhu rendah, seberapa baik film tersebut dapat menempel pada bangku. Dalam laminasi interior otomotif, film PA dan PES mendominasi karena tahan terhadap suhu pengepresan dan panas bertahun-tahun setelahnya.
Jika rakitan yang direkatkan harus meregang dengan substrat, seperti bagian atas sepatu olahraga atau membran elastis, film TPU biasanya merupakan jawabannya, karena lapisan perekat yang kaku akan retak atau mengelupas ketika komposit tertekuk.
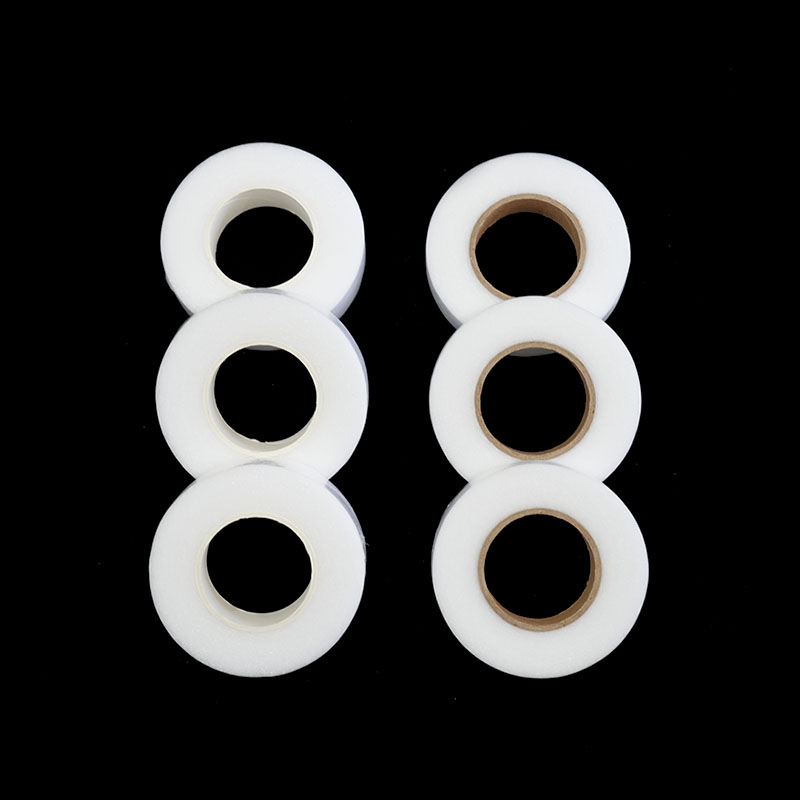
 Film perekat meleleh panas TPU dengan elastisitas kertas pendukung Perkenalan Produk: Film perekat lelehan panas TPU dengan elastisitas kertas pendukung ini memiliki sifat perekat ramah lingkungan, yang tidak hanya mengupayakan ... Lihat Produk →
Ketebalan, Gramasi dan Format Gulungan: Tentukan Toleransi, Bukan Rata-rata
Angka ketebalan tanpa pita toleransi dan format gulungan menjelaskan sampel, bukan spesifikasi pembelian; toleransi menentukan apakah gulungan berjalan di garis Anda.
- Tata Bahasa: 60 gram/m² ± 5%, misalnya. Pengetatan lebih dari ± 5% dapat dicapai, namun hal ini harus dibenarkan oleh batasan yang ada, bukan karena kebiasaan.
- Ketebalan: 50 µm ± 5%, diukur pada lima titik di seluruh web.
- Lebar: 1.520 mm dengan toleransi satu sisi yang dinyatakan, karena jaring yang sempit 3 mm dapat meninggalkan strip tepi yang tidak direkatkan.
- Panjang gulungan dan inti: 500 m pada inti 152 mm, bebas sambungan, dengan diameter gulungan tercatat.
- Pelepasan lapisan: jenis, berat, apakah salah satu atau kedua sisinya diberi silikon, dan gaya pelepasan yang dibutuhkan feeder Anda.
Perilaku liner perlu mendapat perhatian lebih dari biasanya. Lapisan yang terlalu mudah terkelupas akan terangkat sebelum film mencapai ujung; yang terkelupas terlalu keras akan meregangkan dan membuat lapisan film menjadi keriput. Sebuah film yang disertakan dengan kertas pendukung terkontrol menghilangkan variabel tersebut dari garis.
 Film perekat meleleh panas PES dengan kertas pendukung Perkenalan Produk: Film perekat lelehan panas PES dengan kertas pendukung adalah perekat ramah lingkungan. Melalui proses pengikisan, pelapisan, atau pencetakan tiup tingkat lanjut... Lihat Produk →
Lembar Spesifikasi: Bidang, Contoh Entri dan Biaya untuk Meninggalkannya
Spesifikasi film dikatakan lengkap ketika pemasok dapat mengutipnya dan insinyur kualitas dapat menolak banyak hal tanpa mengajukan satu pertanyaan pun, yang berarti setiap bidang memiliki nomor, toleransi, dan metode.
| Bidang | Contoh entri | Apa yang dicegahnya |
|---|---|---|
| Kimia and grade | Film kopoliester PES, MFI 25 ± 5 g/10 mnt pada 160 °C / 2,16 kg | Reformulasi senyap dan perilaku aliran melayang |
| tata bahasa | 60 g/m² ± 5% | Garis ikatan yang kelaparan atau kebanjiran |
| Ketebalan | 50 µm ± 5%, lima titik pengukuran | Perselisihan mengenai metode pengukuran |
| Jendela meleleh | Puncak DSC 115–125 °C | Sebuah film yang membutuhkan lebih banyak panas daripada yang dapat diberikan oleh mesin press |
| Jendela aktivasi | 135 °C, 3 bar, 15 detik, terverifikasi di saluran Anda | Ikatan dingin disebabkan oleh perekatnya |
| Kekuatan ikatan | T-peel ≥ 8 N/25 mm pada media referensi, ASTM D1876 | Argumen tanpa referensi bersama |
| Format | Lebar 1.520 mm, gulungan 500 m, inti 152 mm, bebas sambungan | Jeda jaring dan pemborosan tepi |
| Penyimpanan dan umur simpan | 12 bulan disegel pada ≤ 25 °C dan ≤ 60% RH | Hidrolisis dan pemblokiran di gudang |
| Kepatuhan | REACH deklarasi SVHC, RoHS, OEKO-TEX 100 kelas II jika relevan | Menolak pengiriman dan memblokir file bea cukai |
| Ubah kontrol | Pemberitahuan tertulis dan kualifikasi ulang sebelum perubahan resin atau LKM | Penyimpangan kinerja antar pengiriman |
Metode Tes: Jadikan Hasilnya Sebanding
Kriteria penerimaan hanya dapat digunakan jika menyebutkan standar, substrat, lebar sampel, dan pengkondisian, karena nomor pengelupasan tanpa keempat fakta tersebut tidak dapat direproduksi oleh orang lain.
- Kekuatan kupas: Kupas 180° per ASTM D903, atau T-peel per ASTM D1876 untuk laminasi fleksibel-ke-fleksibel.
- Geser dan merayap: geser statis pada suhu layanan untuk memprediksi trim yang kendur dan label yang merayap.
- Perilaku termal: DSC sesuai ISO 11357-3 atau ASTM E794, untuk mengonfirmasi puncak lelehan dan mendeteksi penyimpangan batch.
- Daya tahan: siklus cuci dan cuci kering sesuai ISO 3175 di mana produk akhirnya adalah pakaian atau sepatu.
- Uji coba garis: pengujian peeling yang sama diulangi pada tiga suhu dan tiga waktu tinggal, yang menghasilkan proses window produksi akan benar-benar berjalan.
Enam Kesalahan Spesifikasi yang Muncul Kemudian Saat Produksi Dihentikan
Penghentian yang ditelusuri kembali ke film biasanya dimulai dengan klausa yang hilang, bukan karena gulungan yang rusak.
- Menentukan ketebalan saja. Dua pemasok dapat memenuhi ukuran 50 µm dan masih menghasilkan massa perekat yang berbeda per meter persegi.
- Menyalin lembar data pesaing. Nilai-nilai tersebut diukur pada substrat yang berbeda dan mesin press yang berbeda.
- Mengabaikan pers yang sudah Anda miliki. Jika film memerlukan suhu 150 °C dan garisnya mencapai suhu 120 °C, maka spesifikasi di atas kertas sudah mati.
- Membiarkan kapal itu kebetulan. Pengumpan otomatis jauh lebih tidak memaafkan dibandingkan pengumpan manual.
- Menyetujui satu sampel. Satu gulungan yang bagus tidak banyak berarti tentang yang kesepuluh, dan disiplin yang sama penting ketika Anda mengintegrasikan film dengan jalur produksi otomatis, di mana waktu tunggu dan tekanan gigitan tidak lagi dapat disesuaikan dengan tangan.
- Tidak ada kontrol perubahan. Pemasok resin baru dapat mengubah indeks aliran lelehan tanpa mengubah judul pada lembar data.
Dari Uji Coba hingga Rilis Produksi
Menyetujui jendela proses, bukan satu gulungan: jalankan uji coba pada tiga suhu dan tiga waktu tunggu dan catat hasil pengelupasan di setiap titik, sehingga produksi memiliki peta, bukan hanya perkiraan.
- Daftar percobaan: 50 sampai 100 m biasanya cukup untuk setup, running loss dan pengujian laboratorium.
- Artikel pertama: verifikasi tata bahasa, ketebalan, lebar, gaya pelepasan, dan kekuatan kupas terhadap spesifikasi sebelum pesanan produksi pertama.
- Sampel retensi: simpan satu meter dari setiap lot, tertutup rapat, untuk masa simpan.
- Sertifikat analisis: per lot, dengan nilai terukur dan bukan sekedar "sesuai".
- Pemicu kualifikasi ulang: penggantian resin, penggantian MFI, kecepatan saluran lebih tinggi, batch substrat baru.
Pertanyaan yang Sering Diajukan
Berapa ketebalan film perekat lelehan panas yang harus saya tentukan untuk produksi OEM?
Mulailah dari garis ikatan dan bukan dari katalog: 25 hingga 50 µm cocok untuk substrat yang halus dan serasi, sedangkan 75 hingga 150 µm digunakan jika permukaannya kasar, berpori, atau memerlukan pengisian celah. Kemudian pastikan gramasinya, karena itulah yang mengontrol massa perekat pada sambungan.
Apakah saya memerlukan liner rilis pada film tersebut?
Hanya jika film akan menghalangi gulungannya atau jika proses Anda mengumpankan film secara otomatis. Film bebas liner lebih murah dan berfungsi dengan baik untuk penumpukan manual dan segera digunakan, sedangkan kertas pendukung terkontrol lebih aman untuk pengumpanan otomatis dan untuk film yang disimpan selama berbulan-bulan.
Bagaimana cara menetapkan kriteria penerimaan untuk kekuatan ikatan?
Ikat film ke substrat produksi yang tepat pada pengaturan produksi, uji dengan metode bernama seperti ASTM D1876, dan tetapkan minimum dari hasil terendah dari setidaknya lima spesimen dalam tiga lot. Sampel bangku tunggal bukan merupakan dasar untuk spesifikasi pembelian.
Bisakah satu film mencakup beberapa produk berbeda?
Terkadang, namun hanya jika media, pengaturan pers, dan persyaratan ketahanan tumpang tindih. Film PES yang melaminasi trim otomotif jarang cocok dengan ikatan busa suhu rendah, dan memaksakan satu tingkatan pada keduanya biasanya menghasilkan kompromi yang gagal dalam satu aplikasi.
Apa yang menyebabkan film gagal pada jalur yang sebelumnya berjalan tanpa masalah?
Biasanya terjadi perubahan di tempat lain dalam proses: kecepatan jalur yang lebih lambat, pelat yang lebih dingin, substrat yang lebih tebal, atau kumpulan material baru. Film sensitif terhadap waktu tunggu dan tekanan, jadi ketika proses berpindah, jendela proses harus diverifikasi ulang daripada diasumsikan.
Spesifikasi film yang bisa diterapkan pendek: lima angka, blok toleransi, metode pengujian untuk setiap klaim, dan klausa kontrol perubahan. Tuliskan sebelum uji coba pertama, tinjau bersama tim teknis pemasok, dan bekukan setelah produksi stabil, sehingga setiap penyimpangan di masa depan dapat segera terlihat dan tidak muncul sebagai keluhan delaminasi enam bulan kemudian.




Hubungi kami